Conception mécanique · Presses sur mesure
Presse pneumatique sur mesure
Presses pneumatiques, oléopneumatiques et électriques conçues, calculées et fabriquées sur mesure pour l'emmanchement, le rivetage, le clinchage et le sertissage. Bureau d'études au nord de Nantes, mise en conformité CE et étude SISTEMA intégrées.

Des presses dimensionnées pour votre opération
Une presse sur mesure se conçoit autour de l'opération à réaliser : emmanchement de précision de joints, bagues ou roulements, rivetage, clinchage ou sertissage. Nous dimensionnons la structure et le col de cygne, maîtrisons la flèche, choisissons les actionneurs et intégrons les éléments de sécurité.
C'est une application de notre bureau d'études mécanique : conception 3D, calcul de résistance des matériaux, fabrication et mise au point dans nos ateliers, puis dossier CE. Analyse de risques, étude SISTEMA et mise en conformité sont prévues dès la conception.
Trois technologies de presse
Pneumatique
Vérin alimenté en air comprimé (6 à 8 bar), approche rapide, jusqu'à ~50 kN. Idéale pour l'emmanchement, le clippage, le rivetage et le sertissage.
Oléopneumatique
Étage pneumatique et multiplicateur hydraulique, de 20 kN à plus de 300 kN, effort constant en fin de course, sans centrale hydraulique dédiée.
Électrique (servopresse)
Servomoteur et vis à billes, de 1 kN à plus de 200 kN, position à ±0,01 mm, traçabilité effort/déplacement à chaque cycle, sans fluide pour les salles blanches.
Quelle technologie choisir ?
| Critère | Pneumatique | Oléopneumatique | Électrique |
|---|---|---|---|
| Plage d'effort | Jusqu'à ~50 kN | 20 à 300+ kN | 1 à 200+ kN |
| Contrôle de l'effort | Limité | Moyen | Excellent |
| Précision de position | Faible | Faible à moyenne | Très élevée, ±0,01 mm |
| Traçabilité | Non | Avec capteur | Native |
| Alimentation | Air comprimé | Air comprimé | Électricité |
| Salles propres | Non | Non | Oui |
| Coût | Faible | Moyen | Élevé |
Les procédés d'assemblage
Nous concevons l'outillage et le contrôle associés à chaque opération, avec capteurs d'effort et de déplacement pour valider chaque cycle.
- Emmanchement : assemblage par ajustement serré (ISO), effort dimensionné selon l'ajustement, le frottement et la longueur.
- Rivetage : rivets pleins ou semi-tubulaires, outils poinçon, matrice et bouterolle conçus et intégrés.
- Clinchage : assemblage sans élément rapporté par déformation locale de plusieurs tôles en une opération, selon épaisseurs et nuances.
- Sertissage : fixation d'embouts, raccords ou inserts par déformation contrôlée, mâchoires et matrices dédiées.

Col de cygne et maîtrise de la flèche
Le col de cygne ouvre l'accès latéral à la pièce, contrairement au portique fermé. Sous effort, il se déforme élastiquement : cette flèche écarte la tête du plateau, désaligne l'outil et fausse la mesure du capteur monté sur la tige.
- Déformation visée inférieure à 0,1 mm en emmanchement de précision
- Acier S355 en standard, acier trempé ou fonte GS pour une flèche très faible
- Calcul RDM systématique, simulation par éléments finis si nécessaire
- Compensation mécanique ou électronique, capteur placé au plus près de l'outil
Sécurité machine et conformité CE
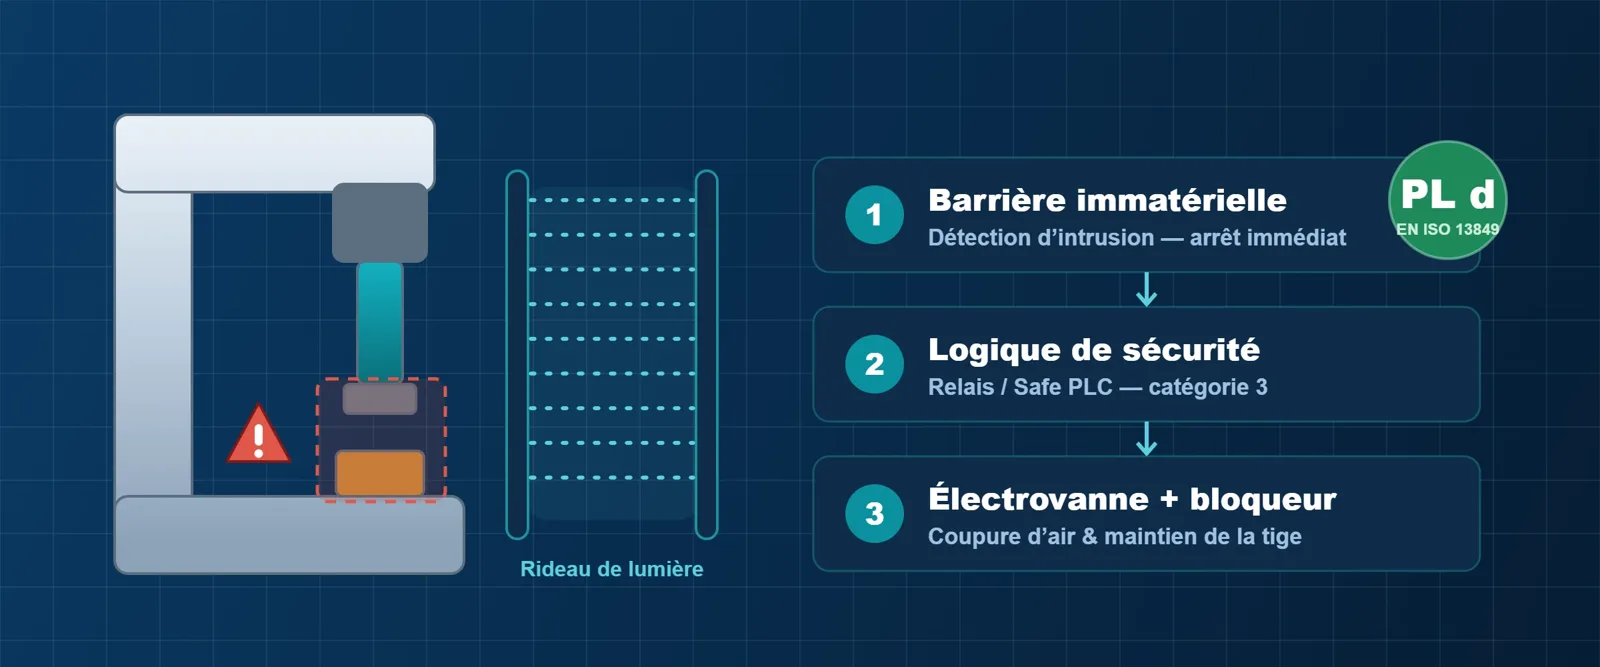
Les presses figurent parmi les machines générant le plus d'accidents graves. La sécurité est traitée dès la conception, conformément à la directive machines 2006/42/CE.
- Analyse de risques EN ISO 12100 et niveau de performance requis (souvent PL d, catégorie 3)
- Étude SISTEMA (logiciel de l'IFA) : MTTFd, DCavg et défaillances de cause commune, selon EN ISO 13849
- Barrières immatérielles EN ISO 13855 : distance S = K × T, résolution ≤ 14 mm (doigts), ≤ 30 mm (main) ou ≤ 40 mm (bras)
- Électrovannes de sécurité auto-surveillées (Pilz, Parker, Herion) et bloqueurs de tige (Festo, SMC, Sitema)
- Câblage et relais de sécurité PILZ, dossier CE complet

La chaîne de sécurité d'une presse
Pour les presses à porte guillotine, nous privilégions un vérin non attelé qui n'assure que la remontée : la porte redescend par gravité après dépressurisation, pour une sécurité intrinsèque. Des équilibreurs (ressorts à gaz ou vérins à amortissement progressif) maîtrisent la descente et évitent choc, bruit et usure.
Du cahier des charges au dossier CE
- 01
Analyse du besoin
Opération, effort, précision, traçabilité et cadence ; choix de la technologie de presse.
- 02
Conception 3D et calcul
Bâti, col de cygne, outillages et guides sous SolidWorks ; calcul RDM et gestion de la flèche.
- 03
Sécurité et actionneurs
Dimensionnement des vérins, analyse de risques, barrières, étude SISTEMA, électrovannes et bloqueurs.
- 04
Fabrication et mise au point
Assemblage en atelier, essais, câblage et relais de sécurité, dossier CE.
Questions fréquentes
Pneumatique, oléopneumatique ou électrique : quelle technologie choisir ?
Cela dépend de l'effort, de la précision et du besoin de traçabilité. La pneumatique convient jusqu'à ~50 kN pour des opérations simples ; l'oléopneumatique monte à plus de 300 kN avec un effort constant ; la servopresse électrique offre une position à ±0,01 mm et une traçabilité native, pour les composants médicaux ou automobiles.
Qu'est-ce que la flèche d'une presse ?
C'est la déformation élastique du col de cygne sous l'effort, qui écarte la tête du plateau. Elle désaligne l'outil et fausse la mesure du capteur. Nous la calculons par RDM et visons moins de 0,1 mm en emmanchement de précision, avec un acier S355, trempé ou de la fonte GS selon l'exigence.
Comment calcule-t-on la distance d'une barrière immatérielle ?
Selon la norme EN ISO 13855, par la formule S = K × T : S est la distance minimale en mm, K la vitesse d'approche (2 000 mm/s pour les membres supérieurs) et T le temps d'arrêt total (réponse de la barrière, relais de sécurité et arrêt mécanique).
Qu'est-ce que l'étude SISTEMA ?
SISTEMA est un logiciel de l'IFA qui calcule le niveau de performance (PL) atteint selon la norme EN ISO 13849, à partir de la catégorie, du MTTFd, du DCavg et des défaillances de cause commune. Le rapport SISTEMA fait partie du dossier CE.
Pourquoi un bloqueur de tige de vérin ?
Un bloqueur (frein de tige) serre automatiquement la tige dès une chute de pression et maintient l'outil en position sans air comprimé. Il évite la descente libre de l'outil en cas de coupure et il est intégré au calcul SISTEMA.
Prenez-vous en charge la conformité CE ?
Oui. Analyse de risques, étude SISTEMA, choix de composants certifiés et mise au point aboutissent à un dossier CE complet, référencé à la directive machines 2006/42/CE.
Une presse à concevoir ?
Décrivez-nous l'opération, l'effort et la cadence : nous dimensionnons la presse, étudions la sécurité et vous proposons un avant-projet.
Envoyer un cahier des charges
